Artykuł sponsorowany
Rola nowoczesnych maszyn w procesie gięcia na prasie hydraulicznej
- Dlaczego nowoczesne prasy hydrauliczne zmieniają sposób gięcia
- Jak przebiega proces gięcia i co decyduje o jakości
- Budowa i elementy, które wpływają na dokładność
- Sterowanie i automatyzacja, które podnoszą powtarzalność
- Bezpieczeństwo i efektywność energetyczna
- Gięcie rur. Trzpieniowe i beztrzpieniowe rozwiązania
- Tandem, długie detale i synchronizacja
- Parametry i realne możliwości produkcyjne
- Jak dobrać parametry i uniknąć błędów
- Podsumowanie. Przewaga nowoczesnych rozwiązań hydraulicznych
Nowe generacje pras krawędziowych łączą dużą siłę z dokładnym sterowaniem i bezpieczną pracą, dzięki czemu proces formowania blach i profili jest powtarzalny, szybki i oszczędny energetycznie. W artykule wyjaśniamy, jak gięcie na prasie hydraulicznej zyskuje na jakości dzięki automatyzacji, zaawansowanym układom hydrauliki oraz inteligentnym systemom pomiarowym. Pokazujemy też, jak dobrać maszynę i parametry do konkretnego materiału oraz jak uniknąć najczęstszych błędów produkcyjnych.
Przeczytaj również: Jakie cechy powinien mieć kompletny zestaw wierteł SDS do różnych materiałów?
Dlaczego nowoczesne prasy hydrauliczne zmieniają sposób gięcia
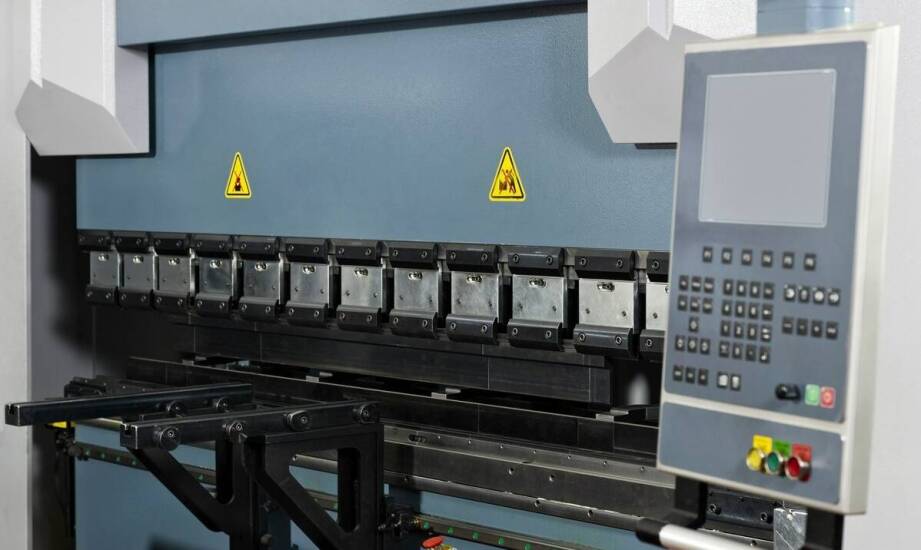
Podstawą działania jest wykorzystanie ciśnienia cieczy do przeniesienia dużych sił na stempel i matrycę. Współczesne prasy krawędziowe mają cylindry hydrauliczne o precyzyjnie sterowanym ruchu suwaka, co przekłada się na wysoką siłę nacisku przy niższym zużyciu energii w porównaniu z rozwiązaniami stricte mechanicznymi. Kluczowy jest także zapas bezpieczeństwa układu, który umożliwia natychmiastowe zatrzymanie i cofnięcie suwaka, gdy wykryte zostanie ryzyko kolizji lub przekroczenia zakresu obciążenia. Dodatkowo sterowanie pedałem nożnym pozwala operatorowi płynnie zarządzać całym cyklem.
Przeczytaj również: Oprawa szyto-klejona vs. miękka – co wybrać dla swojego projektu?
Jak przebiega proces gięcia i co decyduje o jakości
Typowy cykl zaczyna się od szybkiego najazdu w strefę narzędzi, po którym następuje przejście do prędkości roboczej. Czas zmiany trybu z szybkiego posuwu na prędkość gięcia wynosi zwykle 0,20 do 0,30 s, co ogranicza drgania i poprawia stabilność. W fazie formowania siła rośnie do wartości liczonych w setkach ton, a kształt nadawany jest poprzez gięcie powietrzne lub docisk do dna matrycy. Wybór metody wpływa na promień, zużycie narzędzi i powtarzalność kąta.
Przeczytaj również: Sukienka szyfonowa fuksja – inspiracje na stylizacje dla puszystych kobiet!
O rezultacie w dużym stopniu decyduje odprężenie materiału. Dla stali miękkiej typowy zakres to 1–2°, dlatego często programuje się 88°, aby po odmocnieniu uzyskać 90°. W stali nierdzewnej odprężenie bywa większe i sięga 3–5°, co wymaga korekt w układzie sterowania oraz właściwego doboru narzędzi. Nowoczesne maszyny zapisują te kompensacje w pamięci technologicznej, dzięki czemu kolejne serie detali zachowują ten sam wymiar i kąt.
Budowa i elementy, które wpływają na dokładność
Zaawansowane prasy hydrauliczne łączą stabilną ramę, precyzyjne cylindry, szybkie zawory proporcjonalne i sterownik CNC. Wysoką dokładność zapewniają wieloosiowe układy, obejmujące zwykle Y1 i Y2 dla suwaka, X dla zderzaka tylnego, a także osie R, Z1, Z2 w celu ustawienia wysokości i rozstawu palców. Równie istotna jest kompensacja ugięcia stołu, zwana crowningiem, która wyrównuje wpływ długości detalu na kąt gięcia w całym zakresie roboczym.
O jakości decydują także narzędzia. Dla gięcia powietrznego często stosuje się zasadę doboru szerokości matrycy V na poziomie 8–12 grubości blachy. Wraz ze zmianą V zmienia się promień wewnętrzny gięcia, co warto uwzględnić przy elementach wymagających określonej geometrii. Przy stali nierdzewnej pomocne są wkładki ochronne lub folie, które zapobiegają rysom na powierzchni.
Sterowanie i automatyzacja, które podnoszą powtarzalność
Komputerowe sterowanie numeryczne odpowiada za precyzyjną regulację prędkości, pozycji i siły. System CNC monitoruje pracę w czasie rzeczywistym i koryguje trajektorię suwaka zgodnie z właściwościami materiału oraz wymaganą geometrią. Coraz częściej stosowane są czujniki kąta i systemy optyczne, które mierzą efekt podczas gięcia i automatycznie wprowadzają korekcje, co skraca rozruch partii i redukuje odpady.
Automatyzację uzupełniają zderzaki tylne o kilku osiach, biblioteki narzędzi w sterowniku oraz oprogramowanie offline do symulacji kolizji i planowania ułożeń. W efekcie operator szybciej ustawia maszynę, a ryzyko błędów maleje. W praktyce oznacza to krótsze czasy przezbrojeń i stabilną jakość od pierwszej sztuki.
Bezpieczeństwo i efektywność energetyczna
Nowoczesne prasy wyposażone są w kurtyny świetlne, skanery strefowe oraz obwody bezpieczeństwa kategorii odpowiedniej do zastosowania. Jeżeli czujniki wykryją obecność w strefie zagrożenia, sterownik natychmiast zatrzymuje ruch. Jednocześnie serwohydraulika, tryb czuwania pompy i inteligentne zarządzanie przepływem ograniczają pobór energii, co ma znaczenie przy produkcji wieloseryjnej.
Gięcie rur. Trzpieniowe i beztrzpieniowe rozwiązania
W giętarkach do rur stosuje się mechanizmy trzpieniowe i beztrzpieniowe. Pierwsze ograniczają marszczenie i owalizację cienkościennych rur, drugie sprawdzają się przy elementach o większej grubości ścianki i mniej wymagających promieniach. Zakresy typowe dla maszyn warsztatowych i przemysłowych obejmują średnice od 16 mm do 60 mm, grubość ścianki do 3,0 mm, promienie gięcia od 20 mm do 200 mm oraz kąty sięgające 180°. Dobór technologii zależy od materiału, promienia i dopuszczalnej deformacji przekroju.
Tandem, długie detale i synchronizacja
Gdy wymagane jest formowanie bardzo długich elementów, skuteczne okazują się giętarki tandemowe. Dwie maszyny pracują jako jeden układ, a synchronizacja osi utrzymuje kąt i liniowość na całej długości. Dzięki temu minimalizuje się ugięcie detalu oraz unika różnic kąta między środkiem a końcami.
Parametry i realne możliwości produkcyjne
W podstawowych konfiguracjach prasy oferują siłę nacisku rzędu 600 kN dla długości roboczej 1250 mm. W wersjach przemysłowych spotyka się wartości 60 t i 100 t oraz więcej, co pozwala obrabiać zarówno cienkie blachy, jak i elementy grubościenne. W praktyce oznacza to elastyczność, która wspiera produkcję jednostkową i seryjną bez kompromisów w jakości.
W grupie maszyn do rur dostępne są modele beztrzpieniowe o szerokim zakresie cen. Prostsze, warsztatowe konstrukcje zaczynają się od około 190 €, natomiast wysoko wyspecjalizowane systemy przemysłowe z zaawansowaną automatyką i kontrolą jakości kosztują nawet do 50 000 €. Taki rozstrzał ułatwia dopasowanie inwestycji do skali i wymagań produkcji.
Jak dobrać parametry i uniknąć błędów
Warto zacząć od weryfikacji grubości i gatunku materiału, wymaganych kątów oraz promieni. Następnie dobiera się narzędzia i szerokość matrycy, a w sterowniku definiuje prędkości, docisk, kompensację ugięcia stołu i korekcje kąta dla konkretnej partii. Pomocne są krótkie serie próbne z pomiarem kąta i wprowadzeniem auto‑korekty. Dobrą praktyką jest również regularna kalibracja osi oraz filtracja i kontrola czystości oleju, które utrzymują stabilność procesu w długim horyzoncie.
Podsumowanie. Przewaga nowoczesnych rozwiązań hydraulicznych
Nowoczesne maszyny do gięcia łączą precyzję sterowania, bezpieczeństwo i wydajność. Dzięki wieloosiowym układom, kompensacji ugięcia, czujnikom kąta oraz integracji z CNC proces staje się powtarzalny, szybki i energooszczędny. Odpowiedni dobór narzędzi, korekt na odprężenie i parametrów ruchu pozwala uzyskać żądany kąt przy minimalnym ryzyku błędów. Właśnie ta przewidywalność i stabilna jakość stanowią o przewadze technologii hydraulicznej nad rozwiązaniami czysto mechanicznymi.
Kategorie artykułów
Polecane artykuły

Jakie materiały dominują w produktach atlantic bielizna wyprzedaż?
Bielizna Atlantic to szeroka gama produktów, które łączą komfort i estetykę. W ofercie znajdują się biustonosze, figi, kostiumy kąpielowe, body oraz halki, wykonane z wysokiej jakości materiałów. Odpowiedni wybór surowców ma kluczowe znaczenie dla wygody noszenia oraz atrakcyjnego wyglądu. Warto zwr

Korzyści z prowadzenia książki przychodów i rozchodów dla firm
Prowadzenie książki przychodów i rozchodów to kluczowy element zarządzania finansami każdej firmy. Dzięki temu przedsiębiorcy mogą kontrolować wydatki, monitorować przychody oraz planować przyszłe inwestycje. Wprowadzenie do tego tematu pokazuje, jak ważne jest dla właścicieli zrozumienie korzyści p